

Vágókerék
Vállalati profil
A Zibo Xunfan Trade Co., Ltd. egy professzionális csiszolóanyag-exportáló cég. A cég több mint tíz éves exporttapasztalattal rendelkezik, főként csiszolóanyag-értékesítéssel foglalkozik, a cég kiváló minőségével és tökéletes szolgáltatási színvonalával elnyeri a vásárlók bizalmát a világ minden tájáról. A vállalat Dél-Amerikába és Észak-Amerikába exportált gyantavágó korongok, homokszövet és csiszolópapír értékesítése Ausztráliában, Délkelet-Ázsiában és így tovább.
Miért válasszon minket
100%-os elégedettségi garancia
Biztosak vagyunk benne, hogy elégedett lesz szolgáltatásainkkal, ezt garantáljuk.
Kiterjedt tapasztalat
Profi csapatunk már jó ideje dolgozik a szakmában. Olyan megoldásokat szállítsunk, amelyek elsőre működnek!
Tisztességes és versenyképes árak
Árképzési struktúránkat úgy alakítottuk ki, hogy szerény profitot termeljünk, hogy egy másik napon továbbra is hős lehessünk.
-
 107 mm-es vágótárcsa rozsdamentes acélhoz107 mm-es vágótárcsa rozsdamentes acélhoz, más néven 107 mm-es vágótárcsa inoxhoz és 4-esHozzáadás a vizsgálathoz
-
 Vágókorong rozsdamentes acélhozVágókorong rozsdamentes acélhoz, más néven vágókorong rozsdamentes acélhoz vagy vágókorong, amelyHozzáadás a vizsgálathoz
-
 Ultra vékony vágott{0}}lemez többcélú használatraA gyanta ultravékony vágókorongok- olyan precíziós szerszámok, amelyek vastagsága lényegesenHozzáadás a vizsgálathoz
-
 Rozsdamentes acél vágótárcsa gyártóRozsdamentes acél vágótárcsáink hatékony, tiszta és precíz vágáshoz készültek. KiválóHozzáadás a vizsgálathoz
-
 125 mm-es vágótárcsa rozsdamentes acélhozA 125 mm-es vágótárcsa rozsdamentes acélhoz, amelyet rozsdamentes acél tiszta, alacsony hőfokonHozzáadás a vizsgálathoz
-
 Sarokcsiszoló vágótárcsaA sarokcsiszoló vágótárcsa, más néven vágókorong-vagy csiszolókorong, egy vékony ragasztott tárcsa,Hozzáadás a vizsgálathoz
-
 405 × 2,8 × 32 mm-es csiszoló vágókorong{3}}A 405 × 2,8 × 32 mm-es csiszoló vágókorong egy nagy teherbírású, 16 hüvelykes vágótárcsa, amelyetHozzáadás a vizsgálathoz
-
 355 × 2,8 × 25,4 mm-es csiszoló vágótárcsaA 355 × 2,8 × 25,4 mm-es csiszoló vágótárcsa egy nagy teherbírású, 14 hüvelykes vágótárcsa fémek,Hozzáadás a vizsgálathoz
-
 75 × 1,2 × 9,5 mm-es vágótárcsa fémhezMondjon búcsút a lassú, rendetlen vágásoknak, és üdv a gyors, tiszta és precíz fémszeletelésnek! 75Hozzáadás a vizsgálathoz
-
 107 mm-es vágótárcsa InoxhozEgy kis tárcsa NAGY vágóerővel. Ha a rozsdamentes acélnak valaha is voltak rémálmai. mindenHozzáadás a vizsgálathoz
-
 Vágótárcsa nagykereskedelmeMegbízható vágótárcsát keres minden fémvágási igényéhez? Nagykereskedelmi vágótárcsáinkat aHozzáadás a vizsgálathoz
-
 Csiszoló vágótárcsa fémhezA gyanta csiszoló vágótárcsánkat fémekhez kifejezetten fémvágási igényekhez tervezték, és szélesHozzáadás a vizsgálathoz


- Mob: +8613361403292
WhatsApp: +8613361403292
wechat: +8618560921569
- E-mail: yfabrasive@163.com
- Hozzáadás: 7307 Hongyi Chuanggu szoba, Huahong Publishing Industrial Park, No.7 Minxiang North Road, High-Tech Zone, Zibo City, Shandong tartomány.
A vágókorong előnyei
Hatékonyság:A vágókorongokat úgy tervezték, hogy gyorsan és hatékonyan vágják át az anyagokat, csökkentve ezzel a feladatok elvégzéséhez szükséges időt. Ez a megnövekedett hatékonyság költségmegtakarításhoz vezethet a munkaerő és a termelékenység növekedése terén.
Pontosság:A vágókorongok nagyfokú pontosságot biztosítanak, lehetővé téve a pontos vágást minimális hibahatárral. Ez a pontosság számos iparágban nélkülözhetetlen, például a gyártásban és az építőiparban, ahol a pontos mérések és vágások döntő fontosságúak.
Sokoldalúság:A vágókorongok sokféle anyaghoz használhatók, beleértve a fémeket, műanyagokat, fát stb. Ez a sokoldalúság teszi őket hasznossá különféle alkalmazásokban, lehetővé téve a könnyű alkalmazkodást a különböző feladatokhoz és anyagokhoz.
Tartósság:A vágókorongok jellemzően szívós, tartós anyagokból készülnek, amelyek ellenállnak az ismételt használatnak és visszaélésnek. Ez a tartósság biztosítja, hogy hosszabb ideig használhatók legyenek anélkül, hogy gyakori cserére lenne szükség.
Egyszerű használat:A vágókorongokat gyakran könnyű felszerelni és használni, így a felhasználók széles köre számára elérhetővé válik, függetlenül a képzettségi szinttől. Ez a könnyű használat elősegíti a hatékonyságot, és csökkenti a speciális képzés vagy minősítés szükségességét.
Költséghatékonyság:Míg a vágókorongok beszerzésének kezdeti költsége magasabb lehet, mint más vágószerszámoknál, tartósságuk és hatékonyságuk gyakran költségmegtakarítást eredményez hosszú távon. Ez a költséghatékonyság sok vállalkozás és magánszemély számára megtérülő befektetéssé teszi őket.

A vágókorongok vagy vágókorongok funkciójukban és szerkezetükben különböznek a köszörűkorongoktól. Ahol a csiszolókorongok csiszolóanyagot használnak nagy anyagdarabok kis szögből történő lecsiszolásához, a vágókorongok jellemzően keskeny, precíz vágásokat végeznek 90-fokos szögben.
Vágókerék alkalmazások
A vágókorongok vagy vágókorongok funkciójukban és szerkezetükben különböznek a köszörűkorongoktól. Ahol a csiszolókorongok csiszolóanyagot használnak nagy anyagdarabok kis szögből történő lecsiszolásához, a vágókorongok jellemzően keskeny, precíz vágásokat végeznek 90-fokos szögben.
Az általános fémgyártásban a 0.045-hüvelykes kerékátmérő gyakori választás. Vékonyabb anyagok esetén a kezelő inkább egy 1-milliméteres kereket szeretne választani a nagyobb pontosság, a kisebb hőtermelés és a hegesztés előtt eltávolítandó sorja csökkentése érdekében. A szemcse kiválasztása valószínűleg a munkadarab anyagösszetételétől függ – nagyobb teljesítményű szemcsék szerkezeti acélhoz és nehezen vágható fémekhez, szennyeződésmentes kerekek rozsdamentes acélhoz.
A fémcsőgyártás során a vágókorong kiválasztása gyakran a vágni kívánt cső átmérőjétől függ. 3/4- hüvelykes vagy kisebb cső esetén általában elegendő a 4 1/2- hüvelyk átmérő. Legfeljebb 2 1/2 hüvelykes cső esetén a 6- hüvelykes vágókorong hatékony, a legfeljebb 3 1/2 hüvelykes csőnél pedig egy 9- hüvelyk vágókorong gyakran a legalkalmasabb. Ezenkívül tanácsos a lehető legvékonyabb korongot választani a hő és a súrlódás minimalizálása érdekében, és 1-es típusú korongot használni a mélyebb vágáshoz, hacsak az alkalmazás nem támaszt különösebb megkötést. A csővezetéken gyakran előforduló nagyobb cső esetén a benyomott középpontú vágókorong nagyobb távolságot biztosít korlátozott szögben végzett munka során, és a 0.045-hüvelykes kerékvastagság ideális a gyártási udvarokban vagy a gyárakban történő vágáshoz. terepi javítások elsőbbségi joga.
Amikor egy kezelő a hajó szűk, nehezen hozzáférhető tereiben dolgozik, gyakran prioritást élvez annak biztosítása, hogy a vágókorong a lehető leghosszabb ideig tartson. Emiatt a kezelő gyakran keményebb, potenciálisan hosszabb élettartamú kereket szeretne választani, mint például a Tiger Ceramic. Ha azonban a kezelőknek olyan levegős szerszámokat kell használniuk, amelyek tömlői nagy távolságra nyúltak el, hogy hozzáférjenek a hajó nehéz részeihez, előfordulhat, hogy a szerszámok teljesítménye alul van. Ebben az esetben a lágy kötésű kerekek ideálisak, mert megkönnyítik a gyors vágás fenntartását. A hajógyártásban a munkaanyag gyakran befolyásolja a vágókorong kiválasztását. Amikor alumíniummal dolgozik, a kezelőnek olyan vágókorongot kell választania, amely nem terhel, vagy nem fog begyúrni, mint például a Tiger Aluminium.
A hegesztési előkészítés jellemzően pontos fémvágást jelent. Az alapvető levágási műveleteknél a pontosság nem kritikus, de az összetett munkák vagy javítások során, amelyeknek meg kell őrizniük az anyag kezdeti esztétikai tulajdonságait, a pontosság időt és pénzt takaríthat meg. A 0.045-hüvelykes vágókorong használata – valamivel több, mint egy milliméter vastag – elterjedt a hegesztésben a precíz és pontos vágás érdekében. A vékony fémlemezek, profilok és kis átmérőjű rudak precíz vágásához a 1-milliméteres UltraCut kerék sima vágást és kivételes irányítást biztosít a tiszta, ultraprecíz vágásokhoz.
A modern vasutak nehezen vágható ötvözött acélokat használnak, ezért a nagy sebességű gázfűrészekhez nagy teljesítményű vágókorong szükséges. Az önélező cirkónium-alumínium-oxid szemcse, amely a kerék teljes élettartama alatt megőrzi a magas vágási teljesítményt, kiváló teljesítményt nyújt. A Tiger Zirc 14- és 16-hüvelykes vágókorongokat kifejezetten nagy sebességű gázfűrészekhez tervezték, és a termelékenység és a jövedelmezőség növeléséhez szükséges nagy teljesítményű megoldásokat kínálják.
Az építési területeken a fémvágási alkalmazások széles választéka található. A kezelők gyakran keresnek olyan kereket, amely mindenre képes, a betonacél levágásától a fémlemez hosszú vágásokig. Sokszor az alumínium-oxid kerék a sokoldalúság, a teljesítmény és az ár megfelelő keverékét biztosítja. A Tiger AO sorozat lapos és süllyesztett középpontú vágókorongokat egyaránt kínál különböző méretű vágó- és derékszögű csiszolókhoz. A Tiger AO termékcsalád nagyobb méretekre is bővül, 12-16 hüvelyk között a szecskázófűrészekhez, valamint a nagy sebességű gáz- és elektromos fűrészekhez.
A vágókorongoknál gyakran az a szerszám, amelyhez a kezelő hozzáfér, meghatározza a kerékméretet, és az adott alkalmazáshoz megfelelő méret kiválasztása is elengedhetetlen. A megfelelő méret kiválasztása magában foglalja a megfelelő percenkénti fordulatszám (RPM) kiszámítását – a vágókorong fordulatszámának meg kell egyeznie vagy meg kell haladnia az azt használó csiszológép fordulatszámát. A fordulatszám ellenőrzése mellett fontos annak biztosítása is, hogy a kerék illeszkedjen a szerszámra anélkül, hogy a védőburkolatot megzavarná vagy eltávolítaná.
VÁGÓKERÉK ÁTMÉRŐ
A kerék fordulatszáma általában megfelel az átmérőjének és a szerszámnak, amelyre tervezték. A vágókorongok általános átmérője 2-4 hüvelyk a vágócsiszolóknál, 4-9 hüvelyk sarokcsiszolóknál és 12-20 hüvelyk aprító-, álló- vagy nagysebességű fűrészeknél.


VÁGÓKERÉK VASTAGSÁGA
A megfelelő kerékvastagság gyakran a vágáshoz szükséges pontosságtól és pontosságtól függ. A rendkívül precíz vágás érdekében a vékonyabb kerék nagyobb pontossággal és pontossággal teljesíthet. Gyorsabban vágnak és kevesebb hőt termelnek. A vékonyabb kerekek kevesebb anyagot távolítanak el minden egyes vágással, ami ideális a javításokhoz vagy az alkatrészek felszereléséhez. A kompromisszum az, hogy azonos körülmények között általában nem tartanak olyan sokáig, mint a vastagabb kerekek. Azokban az alkalmazásokban, ahol a precizitás és a pontosság nem olyan kritikus, de a hosszú élettartam igen fontos, vastagabb kerék megfelelő lehet.
A vágókorong kiválasztása a vágóanyag alapján
A megfelelő vágókorong kiválasztása az anyag alapján nehéz feladat lehet. A benchmark csiszolóanyagokból készült prémium vágókorongok tökéletesek különféle fémek, köztük alumínium, rozsdamentes acél, réz, titán, fémötvözetek és más kemény anyagok átvágására.
A következő fontos anyagok alapján választhat vágókorongot:


#1 VÁGÓKORKA ALUMÍNIUMHOZ
Az alumínium könnyűfém. Edzett formája más fémekkel való feldolgozással készül. Az alumínium különféle előnyei mellett a munka során nehézségek is felmerülnek. Az alumínium alacsony olvadáspontú és kopásálló. Ezért az alumínium vágásához erős vágókorongra van szükség, amely hosszabb ideig tart és hatékonyan működik.
Az 1. típusú prémium vékony vágókorong a benchmark csiszolóanyagokból a legjobb vágókorong alumínium vágására.
T1 VÉKONY VÁGÓKORKA ALUMÍNIUMHOZ
A benchmark csiszolóanyagokból készült 1-es típusú vágókorongok elég erősek bármilyen kemény anyag vágásához. Ezt az alumínium vágókorongot vegyes csiszolószemcse-összetétellel (szilícium-karbid és alumínium-oxid) tervezték. A vékony T1 vágókorongok tovább tartanak és kiváló vágási sebességet biztosítanak.
#2 VÁGÓKORKA ROZSDAMENTES ACÉLHOZ
A rozsdamentes acél (vas, króm és szén) ötvözete. Ez a króm korrózióálló bevonatot biztosít a fémeken. Bár a rozsdamentes acél ellenáll a rozsdának és az oxidációnak, az alumínium gyártása és feldolgozása során mégis óvintézkedéseket kell tenni. A fém munkadarab szennyeződésének elkerülése érdekében megfelelő ragasztású csiszolókorongra van szüksége.
A 1 4x típusú kerámia vágókorongok tökéletesek a rozsdamentes acél vágására.
T1 4X KERÁMIA VÁGÓKORKA ROZSDAMENTES ACÉLHOZ
Benchmark csiszolóanyagok A 1 4x típusú vágókorongokat kiváló minőségű kerámiával tervezték, amely rozsdamentes acélbarát csiszolóanyag. A rozsdamentes acél vágókorong nemcsak a hatékonyságot javítja, hanem csökkenti az utómunkálatokat is, és eltávolít minden lehetséges keresztszennyeződést.
#3 VÁGÓKORKA KEMÉNYFÉMEKHEZ
Kemény fémek, például titán, edzett acél, nikkelötvözet vágásához hosszú élettartamú és nagy vágási sebességű vágókorong szükséges. A kerámia alapú vágókorongok nagyobb hatékonysággal képesek átvágni a kemény fémet.
MIÉRT A KERÁMIA VÁGÓKEREKEK A LEGJOBB KEMÉNYFÉMEK VÁGÁSÁRA?
A kerámia vágókorongokat kerámia csiszolószemcsékkel tervezték és ragasztották. A kerámia csiszolóanyagban a szemcsék kristályos szerkezetekből állnak. Ez a kristályos szemcseszerkezet számos önélező vágóéllel rendelkezik, amelyek gyorsabban vágnak, mint más csiszolószemcsék. Ennek eredményeként a kerámia vágókorongok anyageltávolítási sebessége (MRR) magas.
#4 VÁGÓKORKA ACÉLHOZ
Az acél vágása sokkal könnyebb, mint az alumínium és a rozsdamentes acél. Mint tudjuk, a kerék vastagsága a legfontosabb tényező a fémvágó szerszám kiválasztásánál. A vékony vágókorongok tökéletes választás acél vágásához. A legjobb vékony vágókorongok a vékony 0,045 hüvelykestől az ultravékony 1 mm-ig terjednek.
A cirkónium-oxid és alumínium-oxid kötésű vágókorongok a legjobbak az acél átvágásához.
Vágókerék opciók az Ön igényeinek megfelelően
A csiszoló vágókorongok sokféle kihívást jelentő feladat elvégzésére képesek. Ahhoz azonban, hogy a vágókorong a legjobb teljesítményt nyújthassa, megfelelő alkalmazásban kell üzembe helyeznie.
Méret:Olyan vágókorongokat kínálunk, amelyek vastagsága 0,035 hüvelyk és 1/8 hüvelyk között van, átmérője pedig 2 hüvelyk és 14 hüvelyk között van. A vékonyabb kerekek kevesebb anyagot távolítanak el a vágás során, míg a vastagabb kerekek általában hosszabb ideig tartanak, és jobban teljesítenek vastagabb anyagokon. A vágókorong kiválasztásakor mindig a legvékonyabb korongot válassza, amely a kívánt termékélettartam megtartása mellett elvégzi a vágást.
Stílus:Válassza az 1-es vagy a 27-es típusú vágókorongokat. Az 1-es típusú kerekek lapos profillal rendelkeznek, amely lehetővé teszi a mély vágásokat, míg a 27-es típusú kerekek lenyomott középponttal rendelkeznek, hogy nagyobb teret biztosítsanak szűk szögben végzett munka során.
Csiszolószemcse:A csiszolószemcse a vágókorongot alkotó kötőanyaggal kombinálva meghatározza a tárcsa élettartamát és vágási sebességét egyaránt. Kiváló minőségű anyagok felhasználásával gyártjuk a kerekeket:
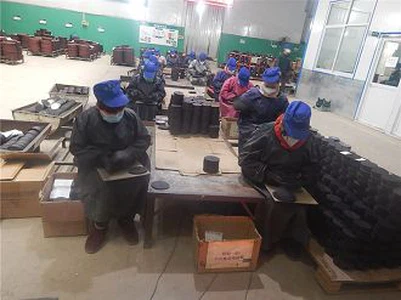
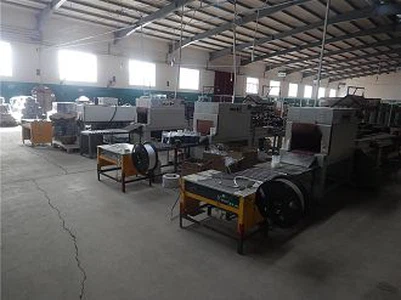
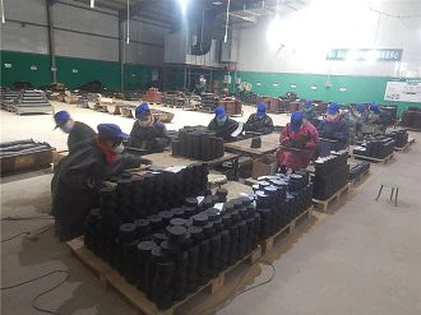
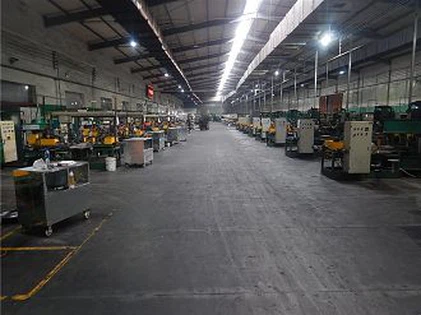
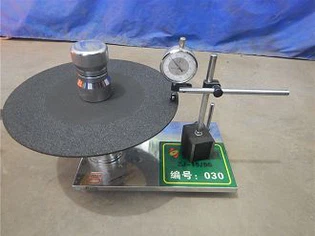
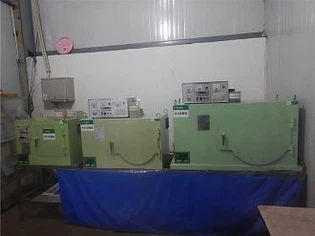
A mi gyárunk
A Zibo Xunfan Trade Co., Ltd. egy professzionális csiszolóanyag-exportáló cég. A cég több mint tíz éves exporttapasztalattal rendelkezik, főként csiszolóanyag-értékesítéssel foglalkozik, a cég kiváló minőségével és tökéletes szolgáltatási színvonalával elnyeri a vásárlók bizalmát a világ minden tájáról. A vállalat Dél-Amerikába és Észak-Amerikába exportált gyantavágó korongok, homokszövet és csiszolópapír értékesítése Ausztráliában, Délkelet-Ázsiában és így tovább.




GYIK
K: Mi a különbség a köszörű és a vágókorong között?
K: Biztonságos vágókoronggal csiszolni?
K: Milyen anyagokat nem lehet csiszolókorongon köszörülni?
K: Milyen méretű vágókorongra van szükségem?
K: Mi a vágókorong öt jellemzője?
K: A vágókorong melyik részét nem szabad használni?
K: Mi a különbség az 1-es és a 27-es típusú vágókorongok között?
K: Hogyan kell egymásra rakni a vágókorongokat?
K: Használhat 4-es vágókorongot 4,5-ös darálón?
K: Mi az a 27-es típusú vágókorong?
K: Hogyan méri meg a vágókorongot?
Vágás előtt mérje meg a tárcsa átmérőjét, és számítsa ki a vágandó munkadarab felületét.
Határozza meg a vágások számát a munkadarabon.
Most mérje meg a kerék átmérőjét a vágás után, és számítsa ki a használt kerék felületét.
K: Hányféle vágókorong létezik?
K: Mikor cseréljem ki a vágókorongomat?
A lejárati dátum megtekintéséhez ellenőrizze a kerék csomagolásán található címkét. A dátumot gyakran nyomtatják vagy bélyegzik a lemezre vagy annak dobozára. Ha nem találja a lejárati dátumot, vagy az elhasználódott, cserélje ki a lemezt.
K: Mi a különbség a köszörűkorong és a vágókorong között?
K: Az alábbi anyagok közül melyik hajlamos eltömíteni a vágókorongot?
K: Minek nem szabad kitenni a tárolt vágókorongokat?
K: A vágókorong melyik részét nem szabad használni?
K: Milyen méretű a szabványos vágókorong?
K: Mi a vágókorong öt jellemzője?
K: Hogyan kell egymásra rakni a vágókorongokat?
A legtöbb sima és kúpos oldalú kerék a fogaslécek élére rakható. Az ilyen fogasléceknek amennyire csak lehetséges, kétpontos támasztékot kell biztosítaniuk a kerekek számára, hogy megakadályozzák a gördülést. A köszörűkorongokat védeni kell, amíg a használatba vételre várnak.
Jól ismertek vagyunk Kína egyik vezető vágókorong-gyártója és -beszállítójaként. Ha kiváló minőségű vágókorongot szeretne vásárolni versenyképes áron, üdvözöljük, hogy több információt kapjon gyárunktól.
Vágó kerék a forduláshoz, Vágó penge megmunkáláshoz, Vágó lemez fúráshoz